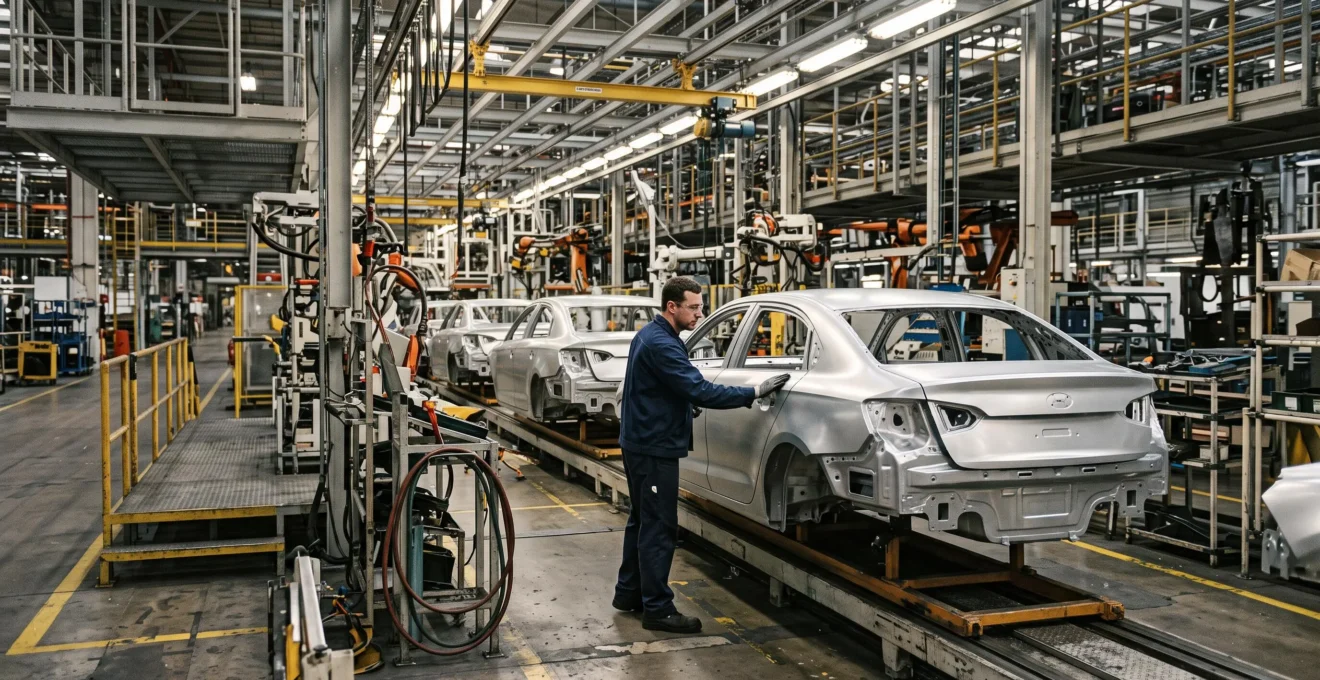
Reducir el uso de recursos naturales en la fabricación de automóviles exige intervenir desde la selección de materias primas hasta el tratamiento del vehículo al final de su vida útil. No basta con disminuir el consumo energético de la fábrica: también es necesario utilizar menos material virgen, recuperar metales, gestionar el agua industrial y diseñar componentes que puedan repararse o reciclarse.
La electrificación introduce un desafío adicional. Aunque permite reducir las emisiones durante la circulación en numerosas condiciones de uso, aumenta la importancia de los minerales empleados en baterías, motores y electrónica. Por eso, evaluar la sostenibilidad de un automóvil requiere considerar la extracción, el procesamiento, la fabricación, el mantenimiento y el destino final de sus componentes.
Para fabricantes, proveedores y profesionales del sector, las decisiones más eficaces combinan eficiencia material, trazabilidad, tecnologías industriales menos intensivas en recursos y análisis del ciclo de vida. Su resultado depende del diseño del vehículo, la procedencia de los materiales y las condiciones de producción.
Claves para fabricar automóviles con menos recursos naturales
- Priorizar materiales reciclados técnicamente adecuados y reducir las pérdidas de materia prima durante la producción.
- Controlar el agua utilizada en pintura y tratamiento de superficies mediante recirculación, tecnologías eficientes y depuración.
- Diseñar vehículos desmontables y gestionar correctamente baterías, neumáticos, metales y componentes electrónicos.
- ¿Cómo cambia la industria automotriz ante la electrificación y las nuevas exigencias de fabricación?
- ¿Por qué crece la demanda de cobre en los vehículos electrificados?
- ¿Aluminio reciclado o primario para reducir el impacto de fabricación?
- ¿Fibra de carbono o aluminio para reducir masa en componentes de carrocería?
- ¿Cómo reducir el consumo de agua en los procesos de pintura automotriz?
- ¿Qué impactos puede generar el uso intensivo de materias primas alternativas?
- ¿Cuándo separar componentes para facilitar el reciclaje al final de su vida útil?
- ¿Qué hacer con baterías, neumáticos y filtros al sustituirlos?
¿Cómo cambia la industria automotriz ante la electrificación y las nuevas exigencias de fabricación?
La electrificación transforma la industria automotriz porque desplaza parte de la demanda de materiales desde los motores de combustión hacia las baterías, la electrónica de potencia y los sistemas eléctricos. Este cambio modifica las cadenas de suministro y obliga a evaluar tanto las emisiones durante el uso como los recursos consumidos antes de fabricar el vehículo.
Un automóvil de combustión incorpora componentes específicos como el sistema de escape, el depósito de combustible y numerosos elementos mecánicos asociados al motor térmico. En un vehículo eléctrico de batería desaparecen algunos de estos conjuntos, pero aparecen otros que requieren litio, grafito, cobre y, según la tecnología, níquel, cobalto o tierras raras.
La consecuencia es una redistribución de la presión ambiental. La fabricación de baterías puede aumentar las necesidades de procesamiento de minerales y energía, mientras que la ausencia de emisiones directas de escape ofrece ventajas durante la circulación. El balance completo depende de la electricidad utilizada, la autonomía, la duración del vehículo y la composición de sus componentes.
La dimensión industrial de este cambio aparece en el informe Global EV Outlook 2026 de la Agencia Internacional de la Energía, que señala un despliegue mundial de baterías para vehículos eléctricos de 1,2 TWh en 2025. Esta cifra representa capacidad de almacenamiento desplegada, no toneladas de minerales extraídos.
1,2 TWh
Capacidad mundial de baterías para vehículos eléctricos desplegada en 2025, según la Agencia Internacional de la Energía. El dato no mide directamente el consumo de materias primas.
Global EV Outlook 2026, Agencia Internacional de la Energía.
Las exigencias regulatorias también modifican las decisiones de fabricación. En la Unión Europea, el Reglamento (UE) 2023/1542 establece disposiciones sobre huella de carbono, contenido reciclado y gestión de residuos de baterías. Su aplicación concreta depende de los calendarios y actos normativos correspondientes.
Estas reglas afectan al mercado europeo, incluida España, y pueden influir en fabricantes de México, Argentina u otros países cuando exportan productos sujetos a ellas. No constituyen, sin embargo, una normativa automáticamente aplicable a todos los países hispanohablantes.
El desafío consiste en aprovechar las ventajas de la electrificación sin trasladar innecesariamente sus impactos a la minería y la fabricación. El cobre permite observar con claridad esta tensión entre innovación tecnológica y disponibilidad de materias primas.
¿Por qué crece la demanda de cobre en los vehículos electrificados?
La demanda de cobre aumenta porque los vehículos electrificados necesitan conductores eléctricos para motores, baterías, inversores y sistemas de distribución de energía. Los vehículos totalmente eléctricos suelen requerir más cobre que los convencionales, aunque la diferencia depende de su arquitectura y equipamiento. Además, la infraestructura de recarga genera una demanda adicional.
El cobre combina una elevada conductividad eléctrica con propiedades útiles para aplicaciones térmicas e industriales. En un automóvil eléctrico se encuentra en bobinados del motor, conexiones de potencia, circuitos electrónicos y determinados sistemas de gestión térmica.
La cantidad necesaria no es uniforme. Un híbrido convencional, un híbrido enchufable y un automóvil eléctrico de batería presentan configuraciones distintas. Por eso, los multiplicadores generales sobre consumo de cobre deben interpretarse en función del tipo de vehículo y de los componentes incluidos en cada comparación.
También es importante separar dos fuentes de demanda:
- Demanda directa: cobre incorporado físicamente al automóvil, sus motores, conexiones y equipos eléctricos.
- Demanda indirecta: cobre utilizado en estaciones de carga, transformadores, cableado y ampliaciones de redes eléctricas.
Esta segunda categoría puede pasar inadvertida cuando el análisis se limita a la lista de materiales del automóvil. Sin embargo, la electrificación del transporte también necesita infraestructura energética.
El suministro presenta desafíos relacionados con la localización de los yacimientos, la capacidad de refinado y las características geológicas del mineral. Cuando disminuye la concentración de cobre en un yacimiento, puede ser necesario procesar más roca para obtener una cantidad equivalente de metal. El consumo adicional de energía y agua dependerá de la explotación y de su tecnología.
Para contener la presión sobre el recurso, los fabricantes pueden recuperar cobre de componentes eléctricos, mejorar el aprovechamiento del material y estudiar sustituciones parciales por aluminio cuando las exigencias técnicas lo permitan.
Las arquitecturas de mayor tensión, como determinados sistemas de 800 V, también pueden reducir la intensidad necesaria para transmitir una misma potencia respecto a sistemas de menor tensión. Esto permite estudiar conductores de menor sección, aunque el ahorro real depende del diseño eléctrico, la seguridad y las condiciones térmicas.
La recuperación del metal y el diseño eficiente ayudan a limitar la extracción adicional, pero no eliminan las necesidades industriales. Otro material decisivo para reducir la dependencia de recursos vírgenes es el aluminio.
¿Aluminio reciclado o primario para reducir el impacto de fabricación?
El aluminio reciclado suele ser preferible al primario cuando cumple las exigencias mecánicas, dimensionales y de calidad del componente. Su producción requiere mucha menos energía que obtener aluminio nuevo mediante extracción, refinado y electrólisis. Sin embargo, las diferencias entre aleaciones y la contaminación de la chatarra impiden sustituir automáticamente todo el aluminio primario por material reciclado.
El aluminio primario se obtiene a partir de materias primas minerales mediante procesos que incluyen la producción de alúmina y la electrólisis. Esta última etapa demanda cantidades importantes de electricidad.
El aluminio secundario procede de chatarra recuperada y se produce principalmente mediante operaciones de clasificación, preparación y refundición. Conserva el valor de un metal que ya fue extraído, aunque también necesita energía y tratamientos industriales.
El análisis del International Aluminium Institute sobre el ahorro energético del aluminio reciclado presenta una comparación basada en datos históricos y conjuntos de información regionales.
95,5 % menos energía primaria
Diferencia estimada entre la producción de aluminio reciclado y primario bajo las condiciones de la comparación publicada: 8,3 frente a 186 GJ por tonelada. No equivale a una reducción universal de emisiones ni representa una medición específica de 2026.
International Aluminium Institute, comparación técnica con referencias de 2019.
La dificultad principal aparece al mezclar aleaciones. El aluminio empleado en carrocerías, piezas fundidas y componentes mecánicos puede contener proporciones diferentes de silicio, magnesio, cobre o hierro. Si estos elementos se combinan sin separación adecuada, el material recuperado puede dejar de cumplir determinadas especificaciones.
La clasificación por familias de aleaciones, la separación de piezas antes de su trituración y el desarrollo de composiciones tolerantes a determinadas impurezas ayudan a evitar el reciclaje hacia aplicaciones de menor exigencia, conocido como downcycling. Otras técnicas metalúrgicas permiten estudiar separaciones y tratamientos más específicos, con costes y limitaciones propios.
La elección debe considerar el destino del material:
| Criterio | Aluminio reciclado | Aluminio primario |
|---|---|---|
| Origen | Chatarra recuperada | Materias primas minerales |
| Demanda energética | Generalmente mucho menor | Elevada, especialmente por la electrólisis |
| Control de aleaciones | Requiere clasificación y control de impurezas | Facilita preparar determinadas composiciones desde materias primas controladas |
| Aplicaciones | Piezas compatibles con su calidad y composición | Componentes que requieren composiciones o acabados específicos |
| Prioridad ambiental | Aprovechar material recuperado sin comprometer prestaciones | Reducir consumos y utilizar electricidad de menor huella |
Para comprobar una mejora ambiental, conviene solicitar documentación sobre el porcentaje y origen del contenido reciclado, la composición de la aleación y el alcance de las declaraciones ambientales. Un certificado verificable aporta más información que una afirmación genérica sobre el uso de materiales sostenibles.
Recuperar materiales resulta fundamental, pero también importa cuánto material necesita cada pieza. Esta cuestión lleva a comparar el aluminio con el acero avanzado y los materiales compuestos en el diseño de carrocerías.
¿Fibra de carbono o aluminio para reducir masa en componentes de carrocería?
La fibra de carbono puede ofrecer importantes ventajas de ligereza en componentes diseñados para aprovechar sus propiedades, mientras que el aluminio combina una masa relativamente baja con una cadena de reciclaje consolidada. El acero avanzado sigue siendo competitivo en numerosas estructuras. La mejor elección depende de la resistencia requerida, la energía de fabricación y la recuperación del material.
Una pieza no puede evaluarse únicamente por la densidad de su material. También intervienen su geometría, rigidez, comportamiento ante impactos, método de unión y función estructural.
El acero avanzado permite fabricar elementos resistentes mediante conformado y diseños optimizados. El aluminio puede reducir masa en paneles, soportes y determinadas estructuras. Los compuestos de fibra de carbono, por su parte, ofrecen una elevada relación entre resistencia o rigidez y peso en direcciones específicas, pero pueden requerir procesos de fabricación más complejos.
La comparación ambiental debe incorporar un segundo criterio: los recursos necesarios para obtener y transformar cada material. Un componente más ligero puede necesitar más energía durante su producción o presentar mayores dificultades de reparación.
| Material | Ventaja principal | Limitación que debe evaluarse |
|---|---|---|
| Acero avanzado | Resistencia estructural y procesos industriales consolidados | Masa final y energía de producción |
| Aluminio | Reducción de peso y reciclaje establecido | Energía del material primario y compatibilidad de aleaciones |
| Fibra de carbono | Elevadas prestaciones específicas en diseños adecuados | Producción, coste, separación y recuperación de fibras |
El reciclaje constituye una diferencia importante. Los metales pueden recuperarse mediante circuitos industriales relativamente maduros, aunque con pérdidas y requisitos de clasificación. En los compuestos de fibra de carbono, separar la matriz y recuperar las fibras exige tratamientos específicos; las propiedades de las fibras recuperadas pueden variar según el proceso.
Por eso, el diseño multimaterial ofrece una alternativa a elegir un único material para toda la carrocería. Una estructura puede combinar acero en zonas de alta resistencia, aluminio en cierres o subestructuras y materiales compuestos en aplicaciones justificadas por sus prestaciones.
El aligeramiento también puede producir un beneficio indirecto: reducir la energía necesaria para desplazar el vehículo. En determinadas condiciones de diseño, esa mejora permitiría utilizar una batería más pequeña para alcanzar una autonomía objetivo, reduciendo a su vez parte de los recursos incorporados. No es un resultado automático y requiere comprobar el balance energético y estructural.
La decisión debe basarse en el ciclo de vida del componente y no únicamente en su masa inicial. Fuera de la selección de materiales, otro recurso que merece atención industrial es el agua utilizada durante la fabricación.
¿Cómo reducir el consumo de agua en los procesos de pintura automotriz?
El consumo de agua en pintura automotriz puede reducirse mediante recirculación, tratamientos eficientes de superficies y tecnologías que capturan el exceso de pintura sin utilizar grandes volúmenes de agua. También es necesario controlar los efluentes y los lodos generados. La mejora debe medirse por vehículo producido y según las condiciones de cada instalación.
Antes de aplicar la pintura, las carrocerías atraviesan operaciones de limpieza y preparación superficial. Según el proceso industrial, pueden incluir desengrase, enjuague, tratamientos de conversión y otros pasos destinados a proteger el metal y favorecer la adherencia de los recubrimientos.
Durante la pulverización aparece otro problema: una parte del producto aplicado no queda depositada sobre la carrocería. Este exceso, denominado overspray, debe capturarse para proteger las instalaciones y controlar las emisiones y residuos del proceso.
En determinadas cabinas se utilizan sistemas húmedos de captura. Otras tecnologías emplean filtración o separación en seco, por ejemplo con materiales minerales, para disminuir la necesidad de agua en esa operación. La elección depende del tipo de pintura, la ventilación, la capacidad de tratamiento y las condiciones de seguridad.
Las pinturas con mayor contenido de sólidos y los procesos que permiten reducir determinadas operaciones de aplicación también pueden disminuir los materiales auxiliares y los residuos generados. Sin embargo, una pintura de alto contenido en sólidos no garantiza por sí sola una reducción del consumo hídrico: el resultado depende de la configuración completa de la línea.
La recirculación debe acompañarse de controles de calidad del agua. Los tratamientos pueden incluir separación de sólidos, filtración, procesos físico-químicos y otras tecnologías adaptadas a la composición de los efluentes.
Es importante distinguir entre agua captada, consumida y vertida. Una instalación puede reducir la captación de agua dulce mediante reutilización interna, pero debe comprobar también las pérdidas, la calidad del vertido y la generación de residuos concentrados.
Lista de control para reducir el uso de agua en pintura
- Medir el agua de entrada en cada operación relevante y elaborar un balance hídrico por proceso.
- Registrar la producción y calcular los litros de agua captada por vehículo, dejando documentado el periodo de medición.
- Identificar circuitos de lavado y captura de pintura aptos para recirculación y preparar un inventario de oportunidades.
- Analizar los efluentes y lodos generados para establecer un registro de contaminantes y tratamientos necesarios.
- Comparar los indicadores antes y después de cada mejora y elaborar un informe que incluya consumo, calidad del vertido y residuos.
En regiones sometidas a estrés hídrico, incluidas determinadas áreas industriales de América Latina, estos controles adquieren especial importancia. Los objetivos deben adaptarse a la disponibilidad local del recurso, la calidad del agua requerida y las obligaciones ambientales del territorio.
Ahorrar agua no significa únicamente utilizar menos litros dentro de la planta. También exige evitar que los contaminantes se trasladen al entorno. Este principio resulta igualmente aplicable a la extracción y transformación de los materiales alternativos que incorpora la industria automotriz.
¿Qué impactos puede generar el uso intensivo de materias primas alternativas?
El uso intensivo de materias primas alternativas puede trasladar los impactos ambientales desde un recurso hacia otro. Minerales empleados en baterías y motores pueden implicar consumo de agua, residuos mineros, demanda energética y riesgos sociales en sus cadenas de suministro. Su conveniencia debe evaluarse considerando extracción, refinado, fabricación, utilización y recuperación.
La electrificación aumenta la importancia industrial de materiales como litio, níquel, grafito y determinados metales utilizados en motores eléctricos. No todos aparecen en todas las tecnologías: la composición depende de la batería, del tipo de motor y de los criterios de diseño.
Por ejemplo, algunas rutas de extracción de litio asociadas a salmueras pueden generar presiones sobre los recursos hídricos de territorios áridos. La magnitud y naturaleza de los impactos dependen de la hidrogeología, los métodos empleados, la gestión ambiental y las condiciones locales.
La explotación de minerales metálicos también puede generar residuos de extracción y procesamiento. Además del consumo de recursos, deben examinarse los riesgos laborales, las condiciones de contratación, la trazabilidad de proveedores y la relación con las comunidades afectadas.
El refinado añade otra dimensión: determinados procesos necesitan cantidades elevadas de electricidad y energía térmica. Por ello, dos materiales con la misma composición pueden presentar huellas ambientales distintas según las instalaciones y fuentes energéticas utilizadas.
Una alternativa relevante es modificar la química de las baterías. En 2025, según la Agencia Internacional de la Energía, las baterías de litio-ferrofosfato (LFP) representaron más del 55 % de las baterías para vehículos eléctricos desplegadas mundialmente en 2025.
Esta tecnología evita utilizar níquel y cobalto en su material catódico principal, pero continúa necesitando otros recursos, como litio y grafito en muchas configuraciones. La sustitución reduce la dependencia de determinados minerales sin eliminar la extracción de materias primas.
El reciclaje de baterías, incluida la recuperación de materiales activos cuando resulta técnicamente viable, representa otra vía para disminuir la demanda futura de recursos vírgenes. Sus resultados dependen de la química, la separación de componentes, el proceso empleado y la disponibilidad de residuos para tratar.
Una evaluación rigurosa debe comparar unidades funcionales equivalentes, como componentes que cumplen la misma función durante una vida útil determinada. Comparar solo el impacto por kilogramo de material puede llevar a conclusiones equivocadas si las prestaciones o cantidades necesarias son diferentes.
La prioridad es evitar que una mejora en emisiones o disponibilidad de materiales genere un daño no evaluado en otro territorio. Para completar esa evaluación, los fabricantes deben facilitar la recuperación de los componentes una vez que dejan de utilizarse.
¿Cuándo separar componentes para facilitar el reciclaje al final de su vida útil?
Los componentes deben separarse cuando su recuperación individual permite reutilizarlos, repararlos o reciclar materiales que podrían perderse durante la trituración conjunta. Esta decisión es especialmente relevante para baterías, electrónica, catalizadores e imanes. La seguridad, el valor recuperable, la accesibilidad y el tiempo de desmontaje determinan la conveniencia de cada operación.
El diseño para desmontaje comienza antes de fabricar el automóvil. Elegir uniones accesibles, identificar materiales y facilitar la sustitución de módulos puede disminuir la complejidad del tratamiento posterior.
La separación puede realizarse en tres momentos distintos:
- Durante el mantenimiento: retirar piezas sustituibles para valorar reparación, reacondicionamiento o recuperación de materiales.
- Durante el desmantelamiento: extraer componentes reutilizables, peligrosos o valiosos antes de procesar el resto del vehículo.
- Durante el reciclaje: clasificar fracciones metálicas y no metálicas para mejorar la calidad del material recuperado.
Las operaciones de descontaminación y seguridad tienen prioridad sobre el valor comercial de los materiales. Una batería de alta tensión no puede manipularse como una pieza metálica ordinaria. Del mismo modo, los fluidos, determinados residuos electrónicos y otros componentes requieren procedimientos de gestión específicos.
Para decidir si conviene desmontar una pieza individualmente, el operador puede evaluar su valor material, los riesgos asociados, el tiempo de extracción, las herramientas disponibles y la existencia de un destino de tratamiento adecuado.
Cuando el componente conserva prestaciones útiles, la reutilización o remanufactura puede evitar parte de los recursos necesarios para fabricar un sustituto. No obstante, deben comprobarse su estado técnico, seguridad y compatibilidad antes de reincorporarlo al mercado.
El marco europeo contribuye a organizar estas prácticas. El Reglamento (UE) 2023/1542 sobre baterías y sus residuos contempla obligaciones relacionadas con la gestión, el tratamiento, el reciclaje y la documentación de determinadas baterías. El calendario efectivo de los requisitos debe comprobarse en la normativa aplicable y sus actos de desarrollo.
En otros países hispanohablantes, los sistemas de responsabilidad del productor, los gestores autorizados y las obligaciones de tratamiento dependen de la legislación nacional o territorial. No debe presumirse que el circuito administrativo europeo sea universal.
Diseñar para desmontaje también mejora la trazabilidad: conocer la composición y ubicación de los componentes facilita asignarles un tratamiento adecuado en vez de enviarlos indiscriminadamente a trituración.
La circularidad necesita tanto un diseño apropiado como una gestión correcta en talleres y centros de tratamiento. Esa conexión se vuelve especialmente importante cuando se sustituyen baterías, neumáticos y filtros durante la vida útil del automóvil.
Aspectos esenciales para cerrar el ciclo de materiales
- El potencial de recuperación de un componente no garantiza que pueda reutilizarse: primero debe verificarse su estado y seguridad.
- La separación temprana ayuda a conservar materiales valiosos y evita contaminar otras fracciones de residuos.
- La trazabilidad hasta el gestor final permite comprobar el destino de las piezas y detectar pérdidas en el circuito de recuperación.
¿Qué hacer con baterías, neumáticos y filtros al sustituirlos?
Las baterías, los neumáticos y los filtros sustituidos deben entregarse a circuitos de recogida y tratamiento adecuados para cada residuo. Algunas piezas pueden reutilizarse o reacondicionarse si superan los controles correspondientes; otras requieren reciclaje o tratamiento especializado. Los talleres y propietarios deben comprobar el destino del componente y las obligaciones vigentes en su territorio.
La primera distinción consiste en separar los componentes que conservan una función útil de aquellos que ya no reúnen condiciones para volver a utilizarse. No existe una única solución para todos los residuos del automóvil.
En las baterías de tracción, la evaluación del estado de salud, conocido como State of Health (SoH), ayuda a determinar la capacidad y prestaciones restantes. Sin embargo, ningún porcentaje aislado garantiza la viabilidad de una segunda vida.
Reutilizar una batería en almacenamiento estacionario exige estudiar su seguridad, historial, comportamiento eléctrico, costes de adaptación, garantías y responsabilidades. Cuando esta opción no resulta adecuada, el tratamiento especializado puede recuperar determinados metales y otros materiales según la química y la tecnología de reciclaje.
La manipulación de baterías de alta tensión debe quedar en manos de personal cualificado, utilizando procedimientos y equipos apropiados. Una batería dañada puede presentar riesgos eléctricos, térmicos y químicos incluso después de retirarse del vehículo.
Los neumáticos siguen otra cadena de gestión. En España, la explicación del MITECO sobre el ciclo de gestión de neumáticos usados describe su recogida mediante gestores autorizados y posterior clasificación para reutilización, recauchutado o valorización.
El recauchutado permite aprovechar una carcasa que cumple las condiciones técnicas necesarias. Los neumáticos no aptos para ese destino pueden dirigirse a recuperación de materiales u otras formas de valorización admitidas. La opción concreta depende de su estado y del sistema de gestión disponible.
Los filtros de aceite usados requieren una atención diferente. Pueden retener lubricantes y contaminantes, por lo que deben almacenarse y entregarse de acuerdo con las normas de residuos aplicables. Verter aceites o abandonar filtros puede contaminar suelos y aguas.
Para talleres y gestores de flotas, una práctica útil consiste en conservar los justificantes de entrega, identificar los operadores autorizados cuando la normativa lo exija y registrar las cantidades retiradas por tipo de residuo. La documentación específica exigible varía según el país y el circuito de gestión.
El siguiente paso para un fabricante, taller o gestor de flota es identificar sus principales flujos de materiales, comprobar cómo se gestionan actualmente y priorizar mejoras medibles. Reducir los recursos naturales utilizados por el sector depende de conectar las decisiones de diseño con la recuperación efectiva de materiales durante toda la vida del vehículo.
¿Qué indicador permite saber si una fábrica de automóviles utiliza menos materias primas?
Puede medirse la cantidad de material virgen incorporado por vehículo, diferenciando los principales metales y componentes. Para realizar comparaciones fiables deben mantenerse límites de análisis equivalentes y considerar las diferencias entre modelos, equipamiento y procesos de fabricación. La tasa de aprovechamiento de materiales y la generación de residuos complementan este indicador.
¿Un automóvil eléctrico consume siempre menos recursos naturales que uno de combustión?
No necesariamente. Sus necesidades de materiales son diferentes y dependen de la batería, el motor, el tamaño y la fabricación. La comparación debe incorporar el ciclo de vida completo, incluidos el consumo energético durante el uso, la duración del vehículo y la recuperación de componentes. Una menor emisión durante la circulación no implica automáticamente menos extracción de recursos.
¿El contenido reciclado garantiza que un componente sea más sostenible?
No por sí solo. Es necesario comprobar la cantidad real de material recuperado, su procedencia, la energía empleada para transformarlo y la aptitud técnica del producto. En los metales, también influyen las pérdidas de procesamiento, la composición de las aleaciones y la posibilidad de reciclar nuevamente el componente.
¿Qué diferencia existe entre reducir el consumo de agua y reutilizar agua industrial?
Reducir el consumo implica disminuir la cantidad de agua necesaria o efectivamente consumida en un proceso. Reutilizar agua consiste en aprovecharla nuevamente después de un tratamiento o control de calidad. La reutilización puede disminuir la captación de agua fresca, pero debe comprobarse también el volumen vertido, las pérdidas y la contaminación residual.
¿Por qué es importante conocer la composición de los materiales antes de reciclar un automóvil?
Porque la mezcla de aleaciones, polímeros y otros materiales puede dificultar su separación y reducir la calidad del producto recuperado. Identificar la composición permite seleccionar tratamientos, preservar materiales valiosos y evitar mezclas incompatibles. Esa información también ayuda a decidir si una pieza debe reutilizarse, reacondicionarse o reciclarse.